
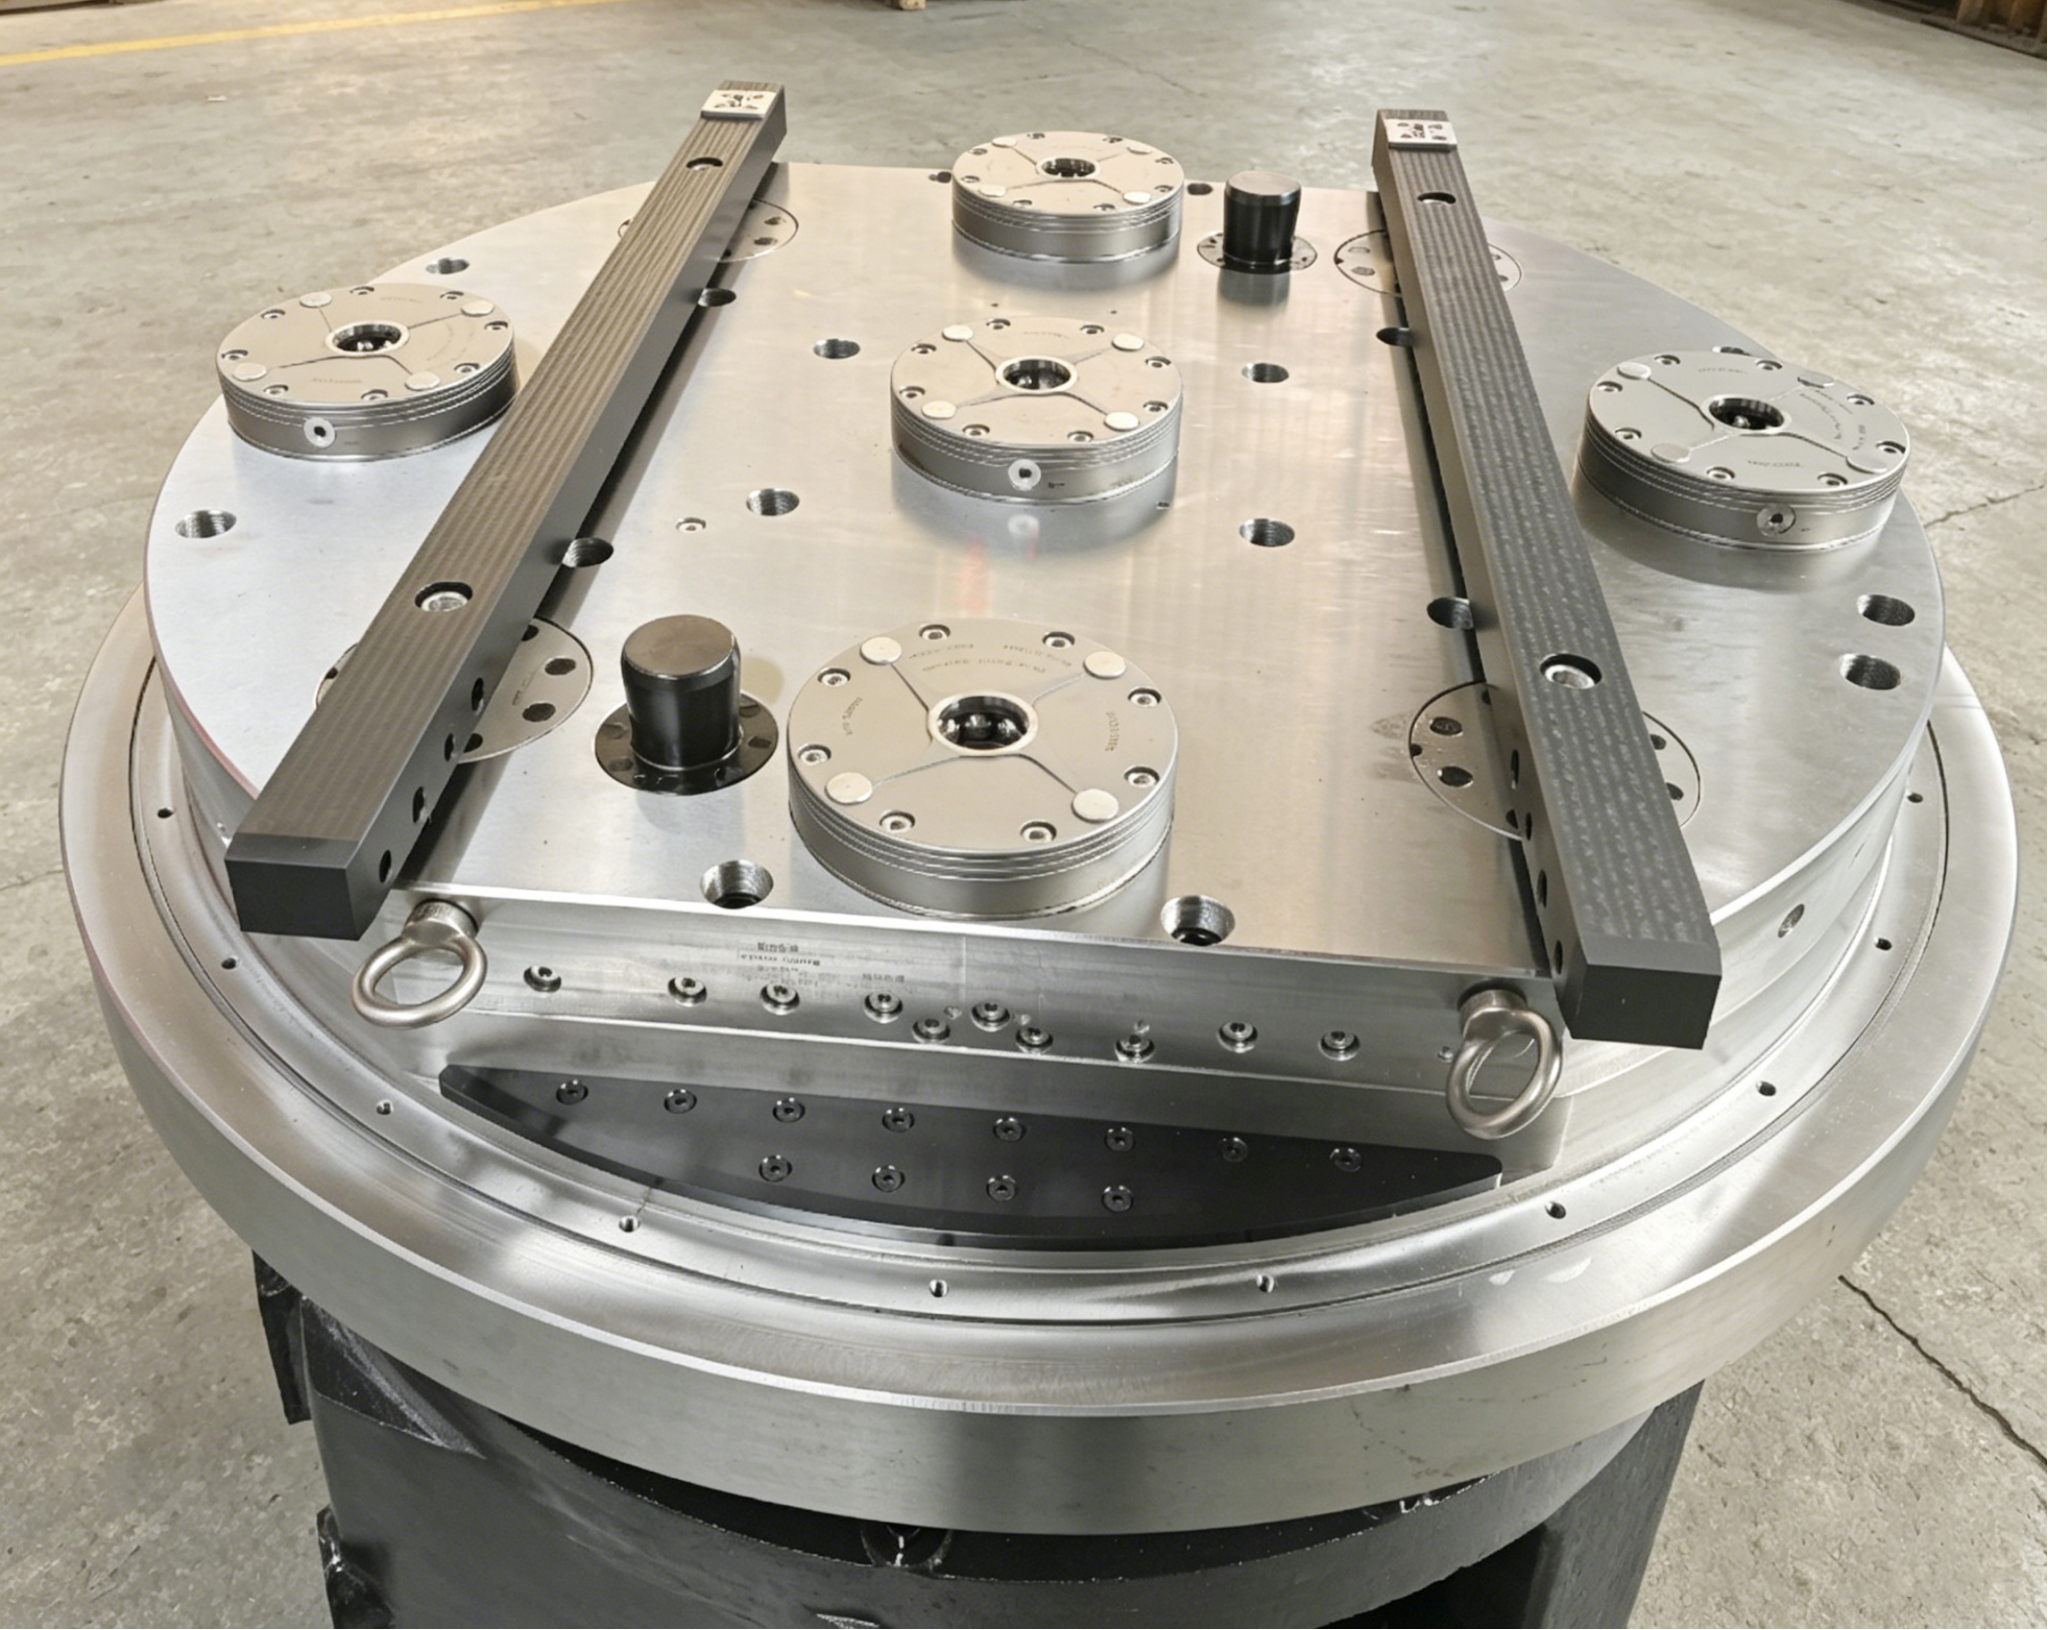
Egy öttengelyes megmunkálóközpont csak annyira jó, mint az azt alátámasztó munkatartó. A forgóasztalt blokkoló vagy a vágó útját akadályozó rögzítés az öttengelyes gépet háromtengelyes géppé ala...
TOVAL READ TOVÁBBI
Telepíthető-e közvetlenül a nullapontos alaplemez a meglévő nyerőgép-asztalokra?
Bevezetés
A modern gyártóberendezések korszerűsítése során a gyári felügyelők és a folyamatmérnökök gyakran érdeklődnek praktikus utólagos szerelési megoldás iránt: a nullpont alaplap és a gyorscserélhető rögzítőrendszer felszerelhető-e szabványos T-hornyos gépasztalokra .
Számos gyártóműhely új szerszámgép vásárlása nélkül kívánja növelni a befogási hatékonyságot, megvalósítva az alacsony költségű és gyors munkadarabcserét. Az egyértelmű következtetés az, hogy az ilyen utólagos felszerelés igen műszakilag megvalósítható . Az egyszerű csavaros rögzítés azonban nem tudja biztosítani a hosszú távú stabilitást. Az egész frissítés szabványos precíziós működést igényel, és elkerüli a gyakori építési buktatókat.
1. A T-nyílástábla nullpontos utólagos felszerelésének megvalósíthatósága és pontos adaptálása
Az eredeti gyári T-hornyos munkaasztal univerzális teherhordó szerkezet, mely nullpont pozicionáló alaplapokkal is felszerelhető. A hosszú távú feldolgozási stabilitás megőrzése érdekében az alaplapnak és a munkaasztalnak integrált merev szerkezetet kell alkotnia.
Ha csupán T-csavarokkal rögzítik, a berendezés rövid távon normálisan működhet. A tömeggyártás során azonban folyamatos vágóerő és vibráció hatására az alaplap hajlamos a mikroelmozdulásra, ami az ismétlődő pozicionálási pontosság fokozatos csillapítását eredményezi.
A szabványos és megbízható nullapontos alaplemez korszerűsítési folyamat három alapvető lépésből áll:
1.1 Előrögzítés és stabil támogatás
Használja az eredeti szerszámgép T-hornyokat és a hozzá illő T-csavarokat a nullapont alaplemez előzetes pozicionálásának és reteszelésének befejezéséhez. Kiváló minőségű alaplemezek fogadják el P20H ötvözött acél , amely kiváló korrózióállósággal és szerkezeti stabilitással rendelkezik, alkalmazkodik a hosszú távú nedves feldolgozási környezethez a vágófolyadék bemerítésével.
1.2 Kúpos csap elhelyezése (alap eljárás)
A T-csavarok csak függőleges szorítóerőt biztosítanak, és nem tudnak ellenállni a megmunkálás során keletkező oldalirányú ütközőerőnek és vágónyomatéknak. Az alaplemez helyzetének pontos kalibrálása után két φ16 kúpos csap van felszerelve a kettős pozicionáláshoz. Ez a szerkezet szilárdan rögzíti a relatív helyzetet az alaplap és a munkaasztal között, hatékonyan kiküszöbölve az elmozdulás kockázatát a hosszú távú működés során.
1.3 Teljes pontosságú kalibrálás és elfogadás
A telepítés és rögzítés után végezzen átfogó precíziós észlelést és korrekciót. Az ellenőrzés kiterjed az alaplap síkságára és az alaplemez referenciapontja és a gép orsója közötti koaxiálisra. Az ipari szabvány elfogadási specifikációi szerint a raklapzárás utáni síkfutást belül szabályozzák 0,02 mm , amely megfelel a legtöbb mechanikai feldolgozási forgatókönyv pontossági követelményeinek.
2. Szabványos konfigurációs megoldás a T-Slot Table Zero-Point Upgrade számára
A bőséges helyszíni utólagos felszerelési tapasztalatok alapján a T-hornyos munkaasztalok kiforrott nullapontos gyorscserélő rendszerkonfigurációja a következőképpen foglalható össze, és alkalmas a legtöbb függőleges esztergagéphez és megmunkálóközponthoz:
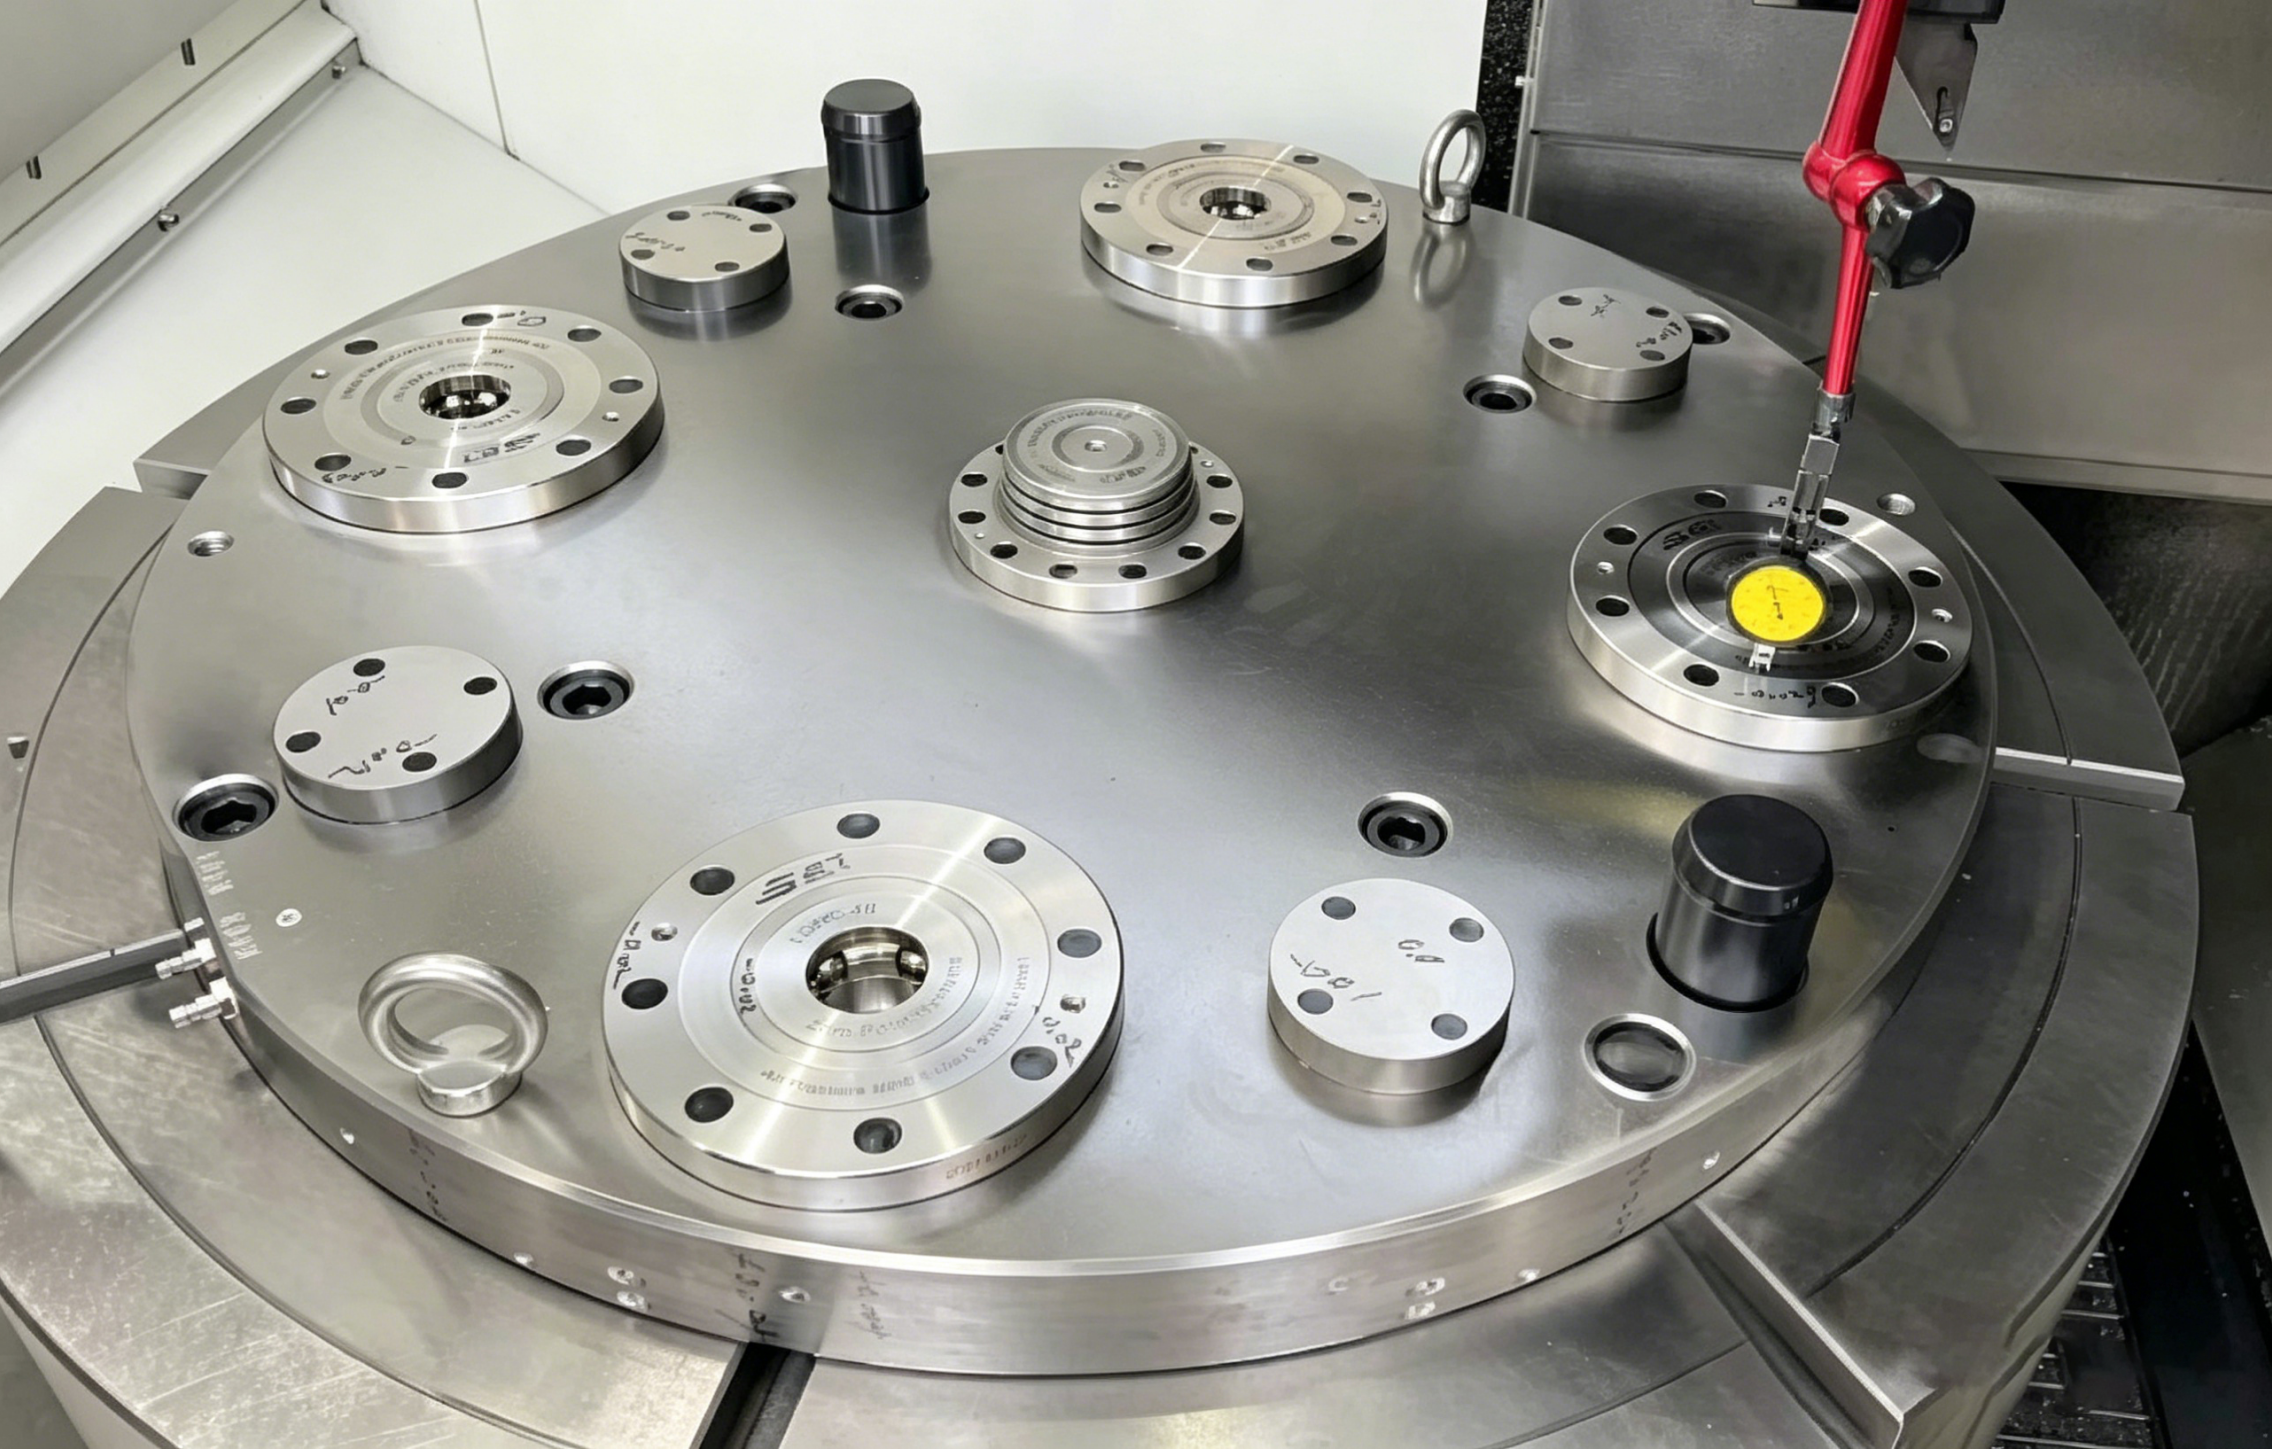
- Nullapontos pozícionálók elrendezése : 4-7 pozicionáló egységgel van felszerelve az alaplap méretének megfelelően, a stabil elrendezéssel 1 központi egység 3-6 periféria egység a stresszeloszlás kiegyensúlyozására.
- Terheléssel egyező egység kiválasztása : Válassza ki a megfelelő szorítóerővel rendelkező pozicionáló egységeket a munkadarab súlya és a vágási terhelés alapján. A nagy terhelésű és kemény anyagfeldolgozási forgatókönyveket nagy teherbírású nullapontos egységekkel párosítják az általános merevség növelése érdekében.
- Elővezető csapok : Durva vezetőszerkezetekkel van felszerelve, amelyek elősegítik a raklapok gyors leszállását és pozicionálását, csökkentve a kézi kezelés nehézségeit és javítva az átállás hatékonyságát.
- Integrált pneumatikus áramkör : Az alaplemez gyorsan behelyezhető levegőnyílásokkal van felszerelve, hogy támogassa a nullponti egység nyitását, az ülésérzékelést és az állapot visszajelzést.
- Komplett védelmi komponensek : Alsó védőburkolattal van felszerelve, hogy megakadályozza a vashulladék, vágófolyadék és szennyeződések behatolását a pozicionáló érintkezési felületre, meghosszabbítva a pozicionáló rendszer élettartamát.
3. Három kritikus buktató, amelyet el kell kerülni a nullapontos utólagos felszerelésnél
A módosított nullpont rendszerek legtöbb instabil működési problémája a nem szabványos felépítésből és az ésszerűtlen konfigurációból ered. A három leggyakoribb rejtett kockázatot referenciaként soroljuk fel:
3.1 Nem megfelelő alaplemez anyagválasztás
A vágófolyadékba való hosszan tartó merítés a közönséges acéllemezek oxidációját és korrózióját okozza, ami kátyús felületeket és síkossági eltéréseket eredményez. A fenntartható nedves feldolgozási munkakörülmények érdekében, P20H vagy magasabb minőségű ötvözet alaplemezek ajánlott a stabil felületi pontosság és a korróziógátló teljesítmény biztosítása érdekében.
3.2 Csak csavaros rögzítés pozícionáló csapok nélkül
Az egycsavaros reteszelés nem tudja ellensúlyozni az oldalirányú vágóerőt és a nyomatékot. A hosszú távú szakaszos gyártás során az alaplap finom elmozdulása halmozódik fel, ami csökkenti az ismétlési pozicionálási pontosságot és esetenként a munkadarab méreteitől való eltérést. A megfelelő kúpos csap-pozícionálás a legköltséghatékonyabb és legmegbízhatóbb megoldás.
3.3 Nem tervezett pneumatikus áramkör elrendezés
A pneumatikus nullpontrendszerek stabil levegőellátásra támaszkodnak a teljes feloldás és a jelérzékelés érdekében. Az utólagos felszerelés korai szakaszában ésszerű pneumatikus elrendezésre van szükség. Az olyan forgó berendezéseknél, mint a függőleges esztergagépek, a támasztó forgó elosztók elengedhetetlenek a folyamatos és stabil levegőellátás biztosításához, és tartalék helyet biztosítanak a későbbi intelligens korszerűsítéshez.
4. Helyszíni utólagos felszerelési eset és hatékonyságjavítási adatok
Egy ningbói gyártó vállalat befejezte a nullapontos rendszer korszerűsítését függőleges esztergagépéhez az eredeti T-hornyos munkaasztallal. A projekt egy φ1000 specifikációjú, nullapontos alaplemezt fogadott el, amelyhez szabványos raklapokat és feszítőcsapokat illesztettek, hogy egy komplett gyorsan cserélhető rögzítőrendszert építsenek ki.
A stabil működés és tesztelés után a projekt kiemelkedő optimalizálási hatásokat ért el:
- Szerelvényváltási idő : A hagyományos 15-20 perces kézi befogásról lecsökkentve 30 másodpercen belül nullapontos gyorsváltáshoz.
- Pozícionálási pontosság : Az anyalemez rendszer ismételt pozicionálási pontossága stabilan szabályozott belül 0,01 mm .
- Nagy teljesítményű feldolgozási kapacitás : Támogatja a HRC58-64 nagy keménységű munkadarabok vágását, egyetlen vágási mélységgel akár 2 mm-ig, megőrizve a stabil megmunkálási merevséget.
- Intelligens bővítés : Automatikus légfúvás tisztítási és ülésérzékelési funkciókkal felszerelt, kompatibilis az automatikus be- és kirakodási gyártósorokkal a későbbi intelligens korszerűsítés érdekében.
5. Következtetés
A meglévő szabványos T-hornyos gépi munkaasztalok támogatják a nullapontos alaplemez felszerelését és a gyorscsere rendszer utólagos felszerelését. Ez egy rendkívül praktikus berendezés-korszerűsítési séma a régi szerszámgépek kapacitásának aktiválására és a termelés hatékonyságának javítására alacsony befektetéssel.
A módosított rendszer hosszú távú stabil működésének biztosítása érdekében három kulcsfontosságú szabványt kell végrehajtani: korróziógátló ötvözetből készült alaplemezeket kell elfogadni, amelyek alkalmasak az ipari feldolgozási környezetekre, kúpos csapokat kell beépíteni az alaplemez elmozdulásának elkerülése érdekében, és a pneumatikus áramkör előzetes tervezése az intelligens bővítés érdekében.
A berendezések korszerűsítése nem igényli az új szerszámgépek gyakori cseréjét. A szabványos nullapontos gyorsváltó transzformáció hatékonyan lerövidítheti a rögzítőelem váltási idejét, csökkentheti a kézi beállítási hibákat, és javíthatja a szerszámgépek kihasználtságát a feldolgozó műhelyekben.
Ha rendelkezik régi szerszámgépek felszerelésének korszerűsítési terveivel, megadhatja a gép típusát, a munkadarab méretét és a feldolgozási terhelési paramétereket, hogy testreszabott nullapontos alaplemez utólagos felszerelési megoldásokat és professzionális konfigurációs javaslatokat kapjon.
legfrissebb hírek
- 5 tengelyes munkatartás: Hogyan maximalizálják a megmunkálási stabilitást a nullpontrendszerek és satukkal
- Hogyan határozzák meg a helymeghatározási és igazítási tartozékok a CNC megmunkálási pontosságot?
- Melyik szorítórendszer biztosítja a legjobb pontosságot és teljesítményt a függőleges megmunkáló központban?
- Mi a leggyorsabb módja a CNC beállítási idő csökkentésének raklappal, megfogóval vagy kézi gyorscserélő eszközökkel?
Legfrissebb hírek
-
Hogyan határozzák meg a helymeghatározási és igazítási tartozékok a CNC megmunkálási pontosságot?Bevezetés: Az elhogylódás rejtett költsége A CNC megmunkálásban a nagy értékű precíziós alkatrész és a selejt alkatrész közötti különbség gyakran a milliméter töredékére esik le. Míg az or...TOVAL READ TOVÁBBI
-
Melyik szorítórendszer biztosítja a legjobb pontosságot és teljesítményt a függőleges megmunkáló központban?Miért határozzák meg a rögzítőrendszerek a VMC teljesítményét? A függőleges megmunkáló központokban a szorítórendszer nem passzív tartozék, hanem szerkezeti kapcsolat a gép orsója és a mun...TOVAL READ TOVÁBBI
-
Mi a leggyorsabb módja a CNC beállítási idő csökkentésének raklappal, megfogóval vagy kézi gyorscserélő eszközökkel?A nagy keverékű CNC-gyártásban a beállítási idő a legnagyobb szabályozható átviteli sebesség. Raklap gyorscsere rendszerek , Megfogó gyorscserélő eszközök , és Kézi g...TOVAL READ TOVÁBBI
-
Hogyan javítják a nullpontrendszerek a munkadarab stabilitását az 5 tengelyes CNC megmunkálásbanMiért romlik meg a munkadarab stabilitása, amikor az 5 tengelyes munkák bonyolulttá válnak Az 5 tengelyes megmunkálóközpont úgy éri el értékét, hogy egy alkatrész öt felületét levágja egye...TOVAL READ TOVÁBBI
-
SET Zero Point Clamping System | Teljes kategóriájú precíziós öntőforma gyorscsere és automatizálási integrációs megoldásBevezetés Az autógumiabroncs-öntőformák, karosszéria-bélyegzőformák, üvegformák és műanyag fröccsöntő öntőformák gyártása szigorú szabványokat követel meg az ismételt pozicionálási pontoss...TOVAL READ TOVÁBBI
Ha érdeklik termékeink, kérjük, vegye fel velünk a kapcsolatot
Elérhetőségek
- Cím: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Fax: +86-18112607008
- Tel.: 18051849209
- Email: [email protected]
Termékek
Hírközpont
Mobil terminál
Szerzői jog © Suzhou Set Industrial Equipment System Co., Ltd. MINDEN JOG FENNTARTVA.
