
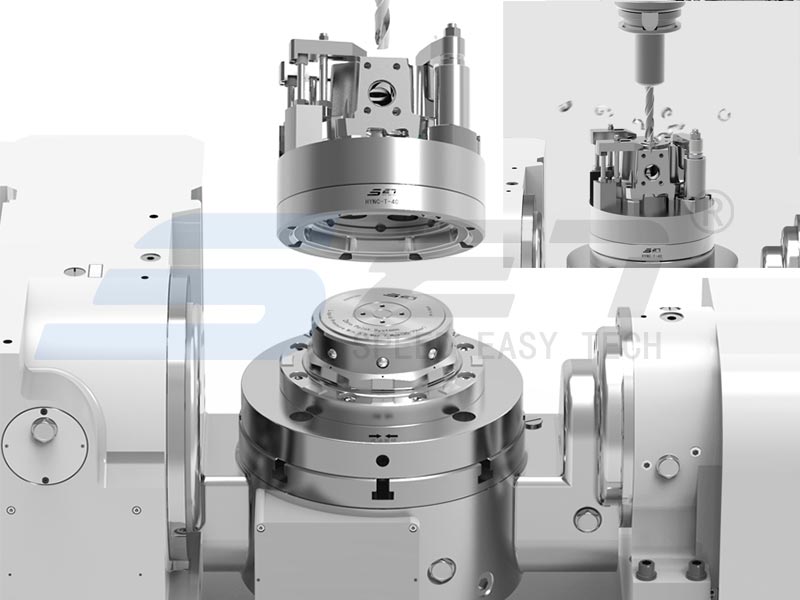
Egy öttengelyes megmunkálóközpont csak annyira jó, mint az azt alátámasztó munkatartó. A forgóasztalt blokkoló vagy a vágó útját akadályozó rögzítés az öttengelyes gépet háromtengelyes géppé ala...
TOVAL READ TOVÁBBI
Nyolcszögű kúpos nullpont rögzítő rendszer | CNC eszterga flexibilis megmunkálási frissítés és háztartási munkavégzési megoldás
Bevezetés
A nagy keverékű és kis szériás vegyes gyártás a modern megmunkálóipar fő működési módjává vált. A CNC vízszintes esztergagépek és esztergamaró központok általában tipikus munkafolyamat-korlátokkal szembesülnek, ideértve a fárasztó szerelvényváltást, az időigényes kézi igazítást, az instabil rögzítési pontosságot, a munkafolyamatok közötti inkonzisztens referenciaértékeket és az automatizált gyártósorokkal való alacsony kompatibilitást.
A hagyományos tokmányrögzítési megoldások 20-40 percet igényelnek egyetlen rögzítőelem cseréjéhez, ami nem elegendő a gép működési hatékonyságához. A vékonyfalú és precíziós munkadarabok gyakran szenvednek a befogási deformációtól és a rossz méretkonzisztenciától, ami korlátozza a stabil automatizált tömeggyártást és a felügyelet nélküli megmunkálást.
Ezen gyakori ipari szűk keresztmetszetek megoldására a SET önállóan kifejlesztett egy nyolcszögletű, kúpos, nullapontos rögzítőrendszert a vízszintes esztergafeldolgozáshoz. A kétoldalas nyolcszögletű kényszerpozicionálás, az univerzális moduláris interfészek, az intelligens érzékelési és automatikus tisztítási funkciók, valamint a nagy szilárdságú, nagy terhelésű szerkezetek révén a rendszer szabványosított, nagy pontosságú és gyorsan cserélhető rugalmas munkatartási megoldásokat kínál. Megbízható hazai alternatívaként szolgál az importált csúcsminőségű lámpatestekhez, széles körben alkalmazható autóiparban, repülőgépiparban, precíziós gépekben és más magas színvonalú megmunkálási forgatókönyvekben.
1. A hagyományos vízszintes esztergaszorító alapvető korlátai
A hagyományos kézi, hidraulikus és pneumatikus osztott szerelvényekből hiányoznak az egységes benchmark szabványok és a gyorsan cserélhető szerkezetek, ami gyenge alkalmazkodóképességhez vezet a rugalmas vegyes gyártáshoz. Öt tipikus feldolgozási kihívást az alábbiakban foglalunk össze:
Alacsony váltási hatékonyság és nem megfelelő gépkihasználás
A hagyományos szerelvénycsere magában foglalja az ismételt szétszerelést, a tárcsa kézi beállítását és a szerszám visszaállítását. Minden váltási folyamat 20-40 percet vesz igénybe, és a gyakori modellváltások során hatékony vágási időt vesz igénybe. A legtöbb megmunkáló műhely a gépek kihasználtságát 60% alatt tartja a hagyományos rögzítési módok mellett.
Nagy kézi függőség és instabil adagolási pontosság
A rögzítés és pozicionálás minősége nagymértékben függ a kézi kalibrálástól, ami elkerülhetetlenül emberi hibákhoz vezet. A vékonyfalú tengelyrészek és a precíziós tárcsaalkatrészek hajlamosak a befogási deformációra, ami szétszórt tételméreteket és viszonylag magas hibaarányt eredményez.
Hivatkozási eltolás és halmozott hibák az eljárások között
A munkadarabok ismételt rögzítést és pozícionálást igényelnek a többállomásos átvitel során. A folyamatos benchmark eltérés szuperponált feldolgozási hibákat okoz, és nem felel meg a folyamatos nagy pontosságú megmunkálás precíziós követelményeinek.
Nem univerzális interfészek, amelyek korlátozzák az automatikus frissítést
A hagyományos lámpatestek nem szabványos dokkolószerkezeteket alkalmaznak integrált tisztító- és ülésérzékelési funkciók nélkül, ami megnehezíti a robotizált be- és kirakórendszerek összehangolását, és megakadályozza a felügyelet nélküli intelligens gyártás megvalósítását.
Nem megfelelő befogási merevség nagy terhelésű megmunkáláshoz
A hagyományos szerelvények egyszerű kényszerszerkezetekkel rendelkeznek, korlátozott nyírási ellenállással. A munkadarabok ki vannak téve a vibrációnak és enyhe elmozdulásnak erős leforgácsolás során, ami csökkenti a megmunkálás általános stabilitását.
2. A rendszer felépítése és működési elve
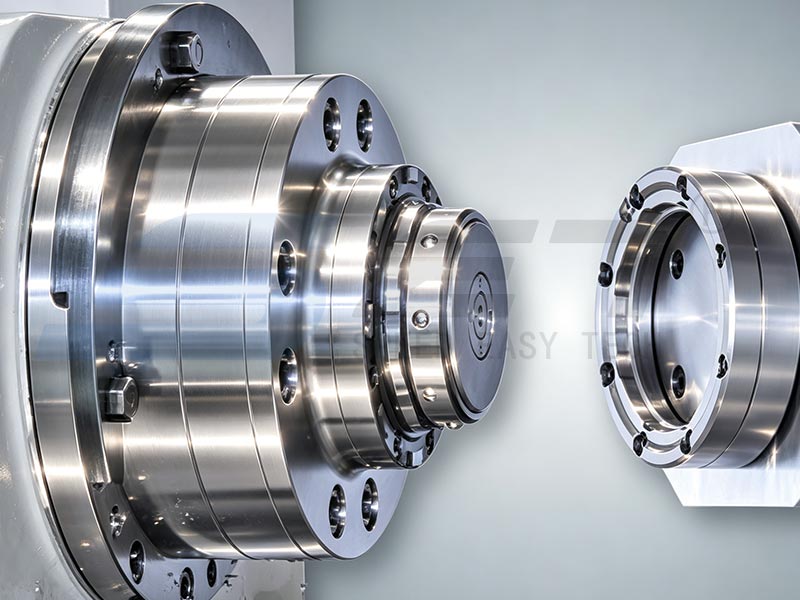
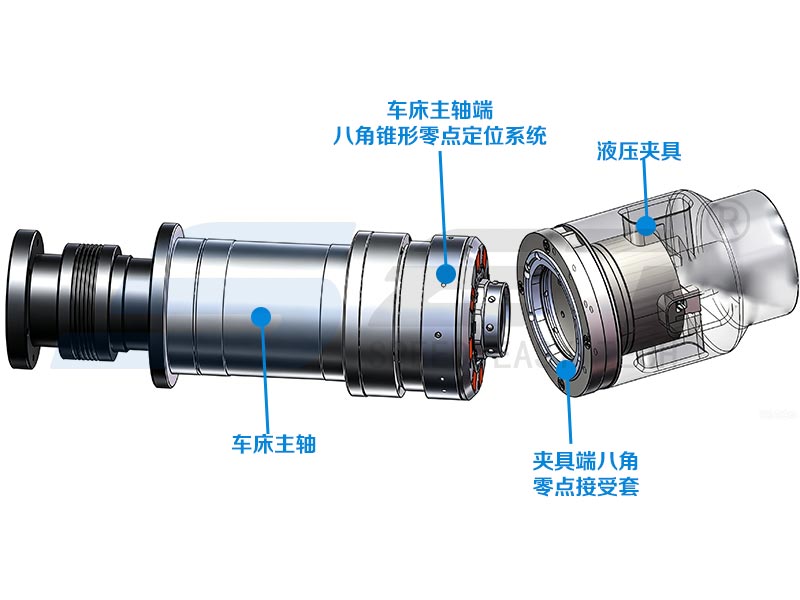
A 8–10 hüvelykes vízszintes eszterga tokmányokhoz szabott nyolcszögletű, kúpos, nullapontos SET befogórendszer egy orsóvégi befogó működtetőből és egy rögzítővégű fogadó hüvelyből áll, amely kompatibilis a hidraulikus, kézi és pneumatikus szabványos tokmány rögzítőkkel.
A befogó működtető a gép orsójára van rögzítve, míg a fogadó hüvely a szerelvény végfelületére van integrálva. Az eszterga orsó vonórúdja által meghajtott rendszer automatikus rögzítőnyitást, zárást és precíz rögzítést valósít meg kézi beállítás nélkül, elősegítve a különböző típusú rögzítőelemek gyors cseréjét.
A magegység nyolcszögletű kúpos önközpontú, kétoldalas kényszerszerkezetet alkalmaz. A több felületű illesztést korlátozó kialakítás javítja a nyírási ellenállást, és nagymértékben növeli a pozicionálási merevséget és a működési stabilitást. A húzócsap átmérőjének és a dugattyú erőátviteli szerkezetének optimalizálásával a belső reteszelő acélgolyók egyenletes és stabil szorítóerőt adnak ki a nagy pontosságú és merev pozicionálási teljesítmény érdekében.
Az átmenő furattal ellátott, indexelt húzócsapokkal felszerelt rendszer támogatja a tokmány belsejébe ágyazott hosszú és ultramagas munkadarabok beszerelését. Hatékonyan oldja meg az instabil befogási problémákat a speciális alakú alkatrészeknél, és alkalmazkodik a nagy ugrású és nagy merevségű megmunkálási igényekhez.
3. Alapvető műszaki előnyök
3.1 mikron szintű pozicionálási pontosság kiemelkedő merevséggel és stabilitással
A nyolcszögletű kúpos önközpontosítás és a többpontos acélgolyós reteszelő kettős kényszer kombinációja révén a rendszer 0,005 mm-en belül stabil ismétlődő pozicionálási pontosságot biztosít, kiküszöbölve a kézi beállítási hibákat és az ismételt befogási eljárásokból származó halmozott eltéréseket.
A kétoldalas kényszerszerkezet erős nyírási ellenállást biztosít, stabil rögzítési állapotot fenntartva vibráció vagy elmozdulás nélkül erős vágás közben. Teljes mértékben alkalmazkodik a nagy pontosságú és nagy terhelésű megmunkálási forgatókönyvekhez, beleértve a repülőgép-ipari vékonyfalú alkatrészeket, precíziós tengelyelemeket és nehéz kovácsolt anyagokat.
3.2 Univerzális szabványos interfész perc szintű gyors váltáshoz
Az egységes univerzális fixture interfész kompatibilis a teljes sorozatú vízszintes eszterga tokmány rögzítőkkel. Nincs szükség szerszámgép-módosításra a gyors rögzítésváltáshoz. A rendszer támogatja az offline előbeállítást, amely csak egyszerű dokkolást és reteszelést igényel a szerszámgépeken.
Az egyszeri szerelvény váltási ideje 1–3 percre rövidül, hatékonyan csökkentve a gép üresjárati idejét, és jelentősen javítva a gyártási rugalmasságot a többfajta vegyes kötegelt gyártásnál.
3.3 Intelligens érzékelés és légfúvásos tisztítás a pilóta nélküli gyártáshoz
A beépített légtömörség-érzékelő érzékelők valós időben figyelik a szerelvény rögzítését és a reteszelést, hatékonyan elkerülve a hiányos befogást és a laza befogás kockázatát. Az integrált légfúvásos tisztítószerkezet automatikusan eltávolítja a vasforgácsot és a port a pozicionáló felületekről, megelőzve a maradék szennyeződések okozta pontos eltéréseket.
A rendszer támogatja a 24 órás folyamatos, felügyelet nélküli megmunkálást és a zökkenőmentes dokkolást automatizált be- és kirakodó berendezésekkel, szilárd alapot teremtve az intelligens világítástechnikai műhelyek számára.
3.4 Megerősített nagy teherbírású szerkezet a hosszú távú, nagy intenzitású termeléshez
A kifejezetten nehézfémek forgácsolási környezetére optimalizált magerőt hordozó alkatrészek szerkezetileg továbbfejlesztett ütésállósággal és fáradtságállósággal rendelkeznek. A rendszer több millió stabil reteszelési ciklust támogat, fenntartva a stabil szerkezeti teljesítményt és egyenletes pontosságot a hosszú távú, nagy terhelésű folyamatos gyártás során.
3.5 Egységes referenciarendszer a folyamatok közötti rugalmas átvitelhez
A rendszer a megmunkálási, kalibrálási és ellenőrzési referenciaértékeket egységes szabványba integrálja. A munkadarabok többszöri pozicionálás nélkül keringhetnek a különböző berendezések és munkafolyamatok között, kiküszöbölve a halmozott feldolgozási hibákat.
Hatékonyan szabályozza a vékonyfalú munkadarab befogási deformációját, és egyenletes adagméret-pontosságot biztosít, áttöri az elszigetelt egyfolyamatos gyártási akadályokat, és alkalmazkodik a rugalmas összeszerelősoros gyártási elrendezésekhez.
4. Számszerűsíthető helyszíni alkalmazás előnyei
A gyakorlati műhelyalkalmazási adatok igazolják az átfogó gyártásoptimalizálást a SET nyolcszögletű kúpos nullpontos rögzítőrendszer bevezetése után:
Jobb átállási hatékonyság és gépkihasználtság
A kézi igazítási és szerszámbeállítási eljárások megszűnnek, így több mint 90%-kal csökken a nem vágási segédidő. Az átlagos gépkihasználtság 85% fölé emelkedik, a teljes műhelygyártási kapacitás 30%-kal 55%-ra nőtt.
Stabil megmunkálási pontosság és csökkentett hibaarány
A mikronszintű ismétlődő pozicionálás elkerüli a kézi hibákat és optimalizálja a szorító deformáció szabályozását. A kötegelt munkadarab méretkonzisztenciája nagymértékben javult, több mint 50%-kal csökkentve a műhelyhibák arányát.
Az automatizálási kompatibilitás támogatja a világítás nélküli gyártást
A szabványosított interfészek illeszkednek a robotkarokhoz és az AGV automatikus kezelőrendszerekhez, megvalósítva a fixture váltás, a munkadarab befogás és a folyamatos megmunkálás teljes folyamatautomatizálását. A kézi munkaerő befektetése több mint 40%-kal csökken, ami támogatja a stabil, 24 órás, felügyelet nélküli esztergálást.
A költséghatékony hazai alternatíva optimalizálja a hosszú távú termelési ráfordításokat
A rendszer praktikus helyettesíti a csúcsminőségű importált lámpatesteket, alacsonyabb beszerzési költséggel, rövidebb szállítási ciklussal és kényelmes értékesítés utáni karbantartással. A moduláris alkatrészek hosszú élettartamot biztosítanak, hatékonyan csökkentik az átlagos működési költségeket és lerövidítik a projekt megtérülési ciklusait.
5. Alkalmazáskompatibilitás teljes forgatókönyvvel
Kompatibilis berendezések
Alkalmas 8–10 hüvelykes tokmányos CNC vízszintes esztergagépekhez, 4 tengelyes vízszintes esztergagépekhez, esztergamaró kompozit központokhoz és nagy teherbírású vízszintes esztergagépekhez. Támogatja az új berendezésekre történő előtelepítést és a régi szerszámgépek műszaki utólagos felszerelését anélkül, hogy nagymértékben módosítaná az ágyat.
Kompatibilis munkadarabok és gyártási módok
Alkalmazható különféle precíziós forgó alkatrészekhez, beleértve a tengelyelemeket, a tárcsarészeket, a repülési vékonyfalú szerkezeti részeket, a sebességváltó házakat és a motororsókat. Lefedi az egyedi egydarabos feldolgozást, a kis és közepes vegyes kötegelt gyártást, valamint a szabványos tömeggyártási forgatókönyveket.
6. Következtetések és iparági kilátások
A vízszintes esztergagép rugalmas gyártáskorszerűsítésének lényege a munkadarab-befogási referenciaértékek szabványos és precíz rekonstrukciója. A SET nyolcszögletű kúpos, nullapontos rögzítőrendszer négy fő előnyével oldja meg a tipikus ipari fájdalompontokat, beleértve a lassú átállást, az instabil pontosságot, az elégtelen rögzítési merevséget és a rossz automatizálási alkalmazkodóképességet négy fő előnyével: nyolcszögletű, kétoldalas kényszerpozicionálás, univerzális gyorscsere-interfész, intelligens adaptív funkciók és nagy terhelésű, nagy merevségű importálási funkciók. berendezési tárgyak.
A sokféle és rövid szállítású gyártás ipari trendjével szemben a szabványos, nullapontos gyorscserélő szerelvények a modern vízszintes eszterga gyártósorok alapvető támasztóberendezéseivé váltak. A megoldás segít abban, hogy a megmunkáló vállalkozások rugalmasan reagáljanak az ingadozó rendelési igényekre, javítsák a műhelyek automatizálási és digitalizálási szintjét, valamint stabil, hosszú távú versenyelőnyöket építsenek ki a precíziós intelligens gyártásban.
Az esztergaszerelvény-korszerűsítést igénylő vállalkozások a SET műszaki csapatával konzultálhatnak az egyedi berendezésmodellekhez, munkadarab-specifikációkhoz és gyártási módokhoz igazodó, testreszabott nullapontos munkavégzési megoldásokért.
legfrissebb hírek
- 5 tengelyes munkatartás: Hogyan maximalizálják a megmunkálási stabilitást a nullpontrendszerek és satukkal
- Hogyan határozzák meg a helymeghatározási és igazítási tartozékok a CNC megmunkálási pontosságot?
- Melyik szorítórendszer biztosítja a legjobb pontosságot és teljesítményt a függőleges megmunkáló központban?
- Mi a leggyorsabb módja a CNC beállítási idő csökkentésének raklappal, megfogóval vagy kézi gyorscserélő eszközökkel?
Legfrissebb hírek
-
Hogyan határozzák meg a helymeghatározási és igazítási tartozékok a CNC megmunkálási pontosságot?Bevezetés: Az elhogylódás rejtett költsége A CNC megmunkálásban a nagy értékű precíziós alkatrész és a selejt alkatrész közötti különbség gyakran a milliméter töredékére esik le. Míg az or...TOVAL READ TOVÁBBI
-
Melyik szorítórendszer biztosítja a legjobb pontosságot és teljesítményt a függőleges megmunkáló központban?Miért határozzák meg a rögzítőrendszerek a VMC teljesítményét? A függőleges megmunkáló központokban a szorítórendszer nem passzív tartozék, hanem szerkezeti kapcsolat a gép orsója és a mun...TOVAL READ TOVÁBBI
-
Mi a leggyorsabb módja a CNC beállítási idő csökkentésének raklappal, megfogóval vagy kézi gyorscserélő eszközökkel?A nagy keverékű CNC-gyártásban a beállítási idő a legnagyobb szabályozható átviteli sebesség. Raklap gyorscsere rendszerek , Megfogó gyorscserélő eszközök , és Kézi g...TOVAL READ TOVÁBBI
-
Hogyan javítják a nullpontrendszerek a munkadarab stabilitását az 5 tengelyes CNC megmunkálásbanMiért romlik meg a munkadarab stabilitása, amikor az 5 tengelyes munkák bonyolulttá válnak Az 5 tengelyes megmunkálóközpont úgy éri el értékét, hogy egy alkatrész öt felületét levágja egye...TOVAL READ TOVÁBBI
-
SET Zero Point Clamping System | Teljes kategóriájú precíziós öntőforma gyorscsere és automatizálási integrációs megoldásBevezetés Az autógumiabroncs-öntőformák, karosszéria-bélyegzőformák, üvegformák és műanyag fröccsöntő öntőformák gyártása szigorú szabványokat követel meg az ismételt pozicionálási pontoss...TOVAL READ TOVÁBBI
Ha érdeklik termékeink, kérjük, vegye fel velünk a kapcsolatot
Elérhetőségek
- Cím: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Fax: +86-18112607008
- Tel.: 18051849209
- Email: [email protected]
Termékek
Hírközpont
Mobil terminál
Szerzői jog © Suzhou Set Industrial Equipment System Co., Ltd. MINDEN JOG FENNTARTVA.
